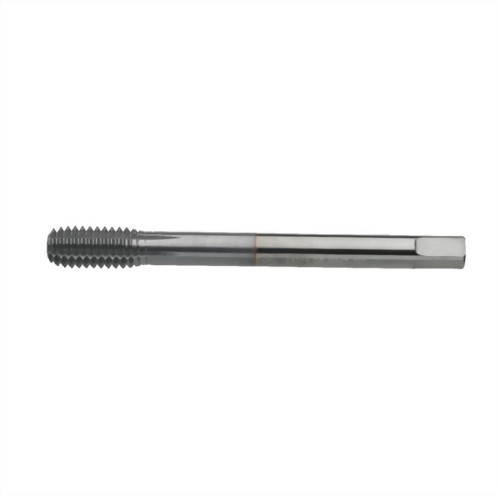

挤压丝攻.全钨钢(RFT.SC)
特色 :
挤压丝攻 ╳ 全钨钢 ╳专用工件材质参数#C (专用切刃离隙+ 专用螺纹离隙+专用切削角) ╳内冷(H)╳镀钛TiCN(Ti)
优势 :
• 全钨钢=高刚性+高硬度+耐磨耗+极高红硬性+不易退火软化
• 挤压丝攻= 根除夹屑黏屑等排屑问题+工件螺纹强度高
• 专用滚压离隙= 高性能+高寿命+低切削扭矩=高效能
• 专用螺纹离隙= 螺纹尺寸稳定+不易回弹+不易缩孔+抗温升+抗黏屑=高稳定性
挤压丝攻.全钨钢(RFT.SC) +(选购)=内冷(H) +镀钛TiCN(Ti)
特色 :
挤压丝攻 ╳ 全钨钢 ╳专用工件材质参数#C (专用切刃离隙+ 专用螺纹离隙+专用切削角) ╳内冷(H)╳镀钛TiCN(Ti)
优势 :
• 全钨钢=高刚性+高硬度+耐磨耗+极高红硬性+不易退火软化
• 挤压丝攻= 根除夹屑黏屑等排屑问题+工件螺纹强度高
• 专用滚压离隙= 高性能+高寿命+低切削扭矩=高效能
• 专用螺纹离隙= 螺纹尺寸稳定+不易回弹+不易缩孔+抗温升+抗黏屑=高稳定性
• 内冷= 中心出水强制冷却+强制润滑 = 优化螺纹表面+高寿命+高效能
• 镀钛TiCN= 抗磨擦、抗高温=高寿命
解决CNC车床、CNC铣床、CNC专用机自动化的问题 (刚性攻牙 & 同心度0.01mm以内)
1. 容易攻牙后缩孔,尺寸不稳定 (有晙长效螺旋丝攻完全切削=抗缩孔)。
2. 寿命短,快速产生缩孔问题,牙规检验= 通规通不到底。(有晙可有效降低此问题)
3. 使用加大尺寸丝攻,容易止规进 且 通规通不到底。
4. 需要热处理 (有晙 超级长效螺旋丝攻完全切削=抗缩孔)
5. 需要电镀(表面处理,渗碳) ,可控制丝攻尺寸(订製品),避免二次加工。
6. 有晙产品可满足CNC自动化生产,降低换刀次数,降低总体成本。

全钨钢挤压/无屑丝攻(牙攻)