
设备主轴导程(牙距)不稳定(不适合高精度攻牙): 立式鑽床\仪表车床
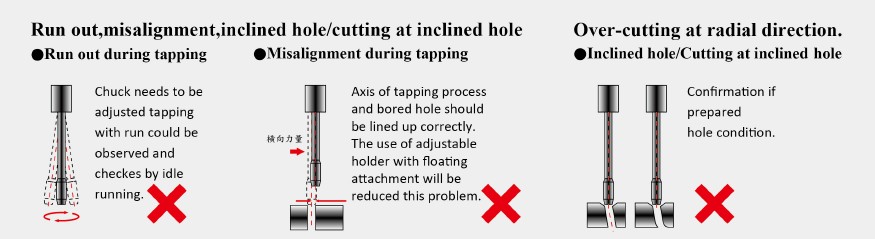
加工状态检验如下:1. 攻牙设备主轴,检验主轴转动偏差是否稳定(偏差量建议0.01mm以内)。
2. 主轴连结刀具夹头,检验刀具夹头转动偏差是否稳定(偏差量建议0.01mm以内)。
3. 刀具主轴,检验装夹后的刀具主轴转动偏差是否稳定(偏差量建议0.01mm以内)。
4. 检验产品加工前的孔位轴心是否与刀具轴心在同轴心上,如此可确保刀具加工过程没有重複歪斜拐动,造成崩裂。
5. 攻牙前的下孔径尺寸是否适当,下孔径太小则加工阻力太大,丝攻易损坏。
6. 丝锥等刀具问题,使用过程供应商针对尺寸精度作质量保证,其余使用过程产生之异像,必